أولاً: التقصير
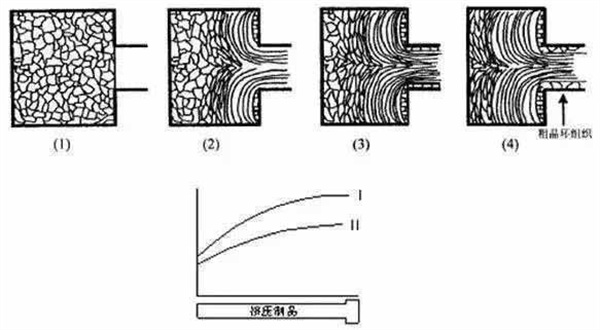
في نهاية بعض المنتجات المبثوقة، وبعد الفحص بتكبير منخفض، تظهر ظاهرة تشبه القرن في الجزء الأوسط من المقطع العرضي، والتي تسمى الذيل المتقلص.
بشكل عام، يكون ذيل المنتج الناتج عن البثق الأمامي أطول من ذيل المنتج الناتج عن البثق العكسي، ويكون طول السبيكة اللينة أطول من طول السبيكة الصلبة. ويكون انكماش المنتج الناتج عن البثق الأمامي في الغالب على شكل طبقة حلقية منفصلة، بينما يكون انكماش المنتج الناتج عن البثق العكسي في الغالب على شكل قمع مركزي.
يُبثق المعدن إلى الطرف الخلفي، وتتدفق قشرة السبيكة والشوائب المتراكمة في الزاوية الميتة لأسطوانة البثق أو الحشية إلى المنتج لتشكيل انكماش ثانوي؛ وعندما تكون المادة المتبقية قصيرة جدًا ولا يتم تغذية مركز المنتج بشكل كافٍ، يتشكل نوع من الانكماش. من نهاية الذيل إلى المقدمة، يصبح الذيل أفتح تدريجيًا ويختفي تمامًا.
السبب الرئيسي للانكماش
1. المادة المتبقية قصيرة جدًا أو أن طول الطرف المقطوع للمنتج لا يتوافق مع اللوائح؛
2. وسادة البثق ليست نظيفة وبها بقع زيتية؛
3. في المرحلة اللاحقة من عملية البثق، تكون سرعة البثق سريعة جدًا أو تزداد فجأة؛
4. استخدم وسادة ضغط مشوهة (وسادة مرتفعة في المنتصف)؛
5. درجة حرارة أسطوانة البثق مرتفعة للغاية؛
6. أسطوانة البثق وعمود البثق غير متوازيين؛
7. سطح السبيكة غير نظيف، وهناك بقع زيتية، وانفصالات، وثنيات، وعيوب أخرى لم تتم إزالتها؛
8. الغلاف الداخلي لأسطوانة البثق ليس نظيفًا أو مشوهًا، والبطانة الداخلية لا يتم تنظيفها بقطعة تنظيف في الوقت المناسب.
طريقة الوقاية
1. اترك البقايا واقطع الأطراف حسب الحاجة؛
2. حافظ على نظافة القوالب؛
3. تحسين جودة سطح السبيكة؛
4. التحكم بشكل معقول في درجة حرارة وسرعة البثق لضمان عملية بثق سلسة؛
5. باستثناء الظروف الخاصة، يُحظر منعاً باتاً وضع الزيت على سطح الأداة والقالب؛
6. يتم تبريد الحشية بشكل صحيح.
ثانياً: حلقة بلورية خشنة
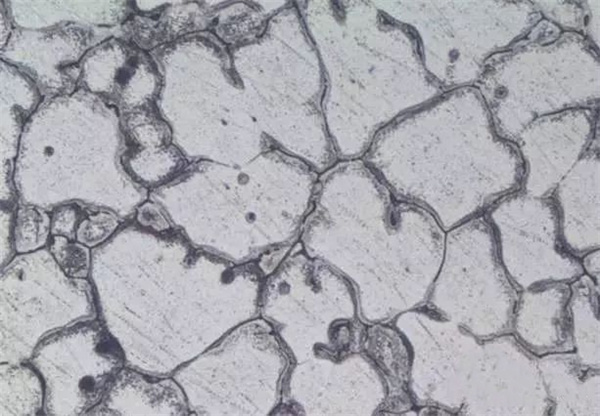
تُشكّل بعض منتجات سبائك الألومنيوم المبثوقة منطقة ذات بنية حبيبية خشنة مُعاد تبلورها على طول محيط المنتج في عينة الاختبار ذات التكبير المنخفض بعد المعالجة الحرارية، وتُسمى هذه المنطقة حلقة الحبيبات الخشنة. ونظرًا لاختلاف أشكال المنتجات وطرق معالجتها، يُمكن أن تتشكل حلقات الحبيبات الخشنة بأشكال حلقية وقوسية وغيرها. ويتناقص عمق حلقة الحبيبات الخشنة تدريجيًا من الطرف إلى الطرف حتى تختفي تمامًا. وتتمثل آلية التكوين الأساسية في منطقة الحبيبات الفرعية المتكونة على سطح المنتج بعد البثق الساخن، بينما تتشكل منطقة الحبيبات الخشنة المُعاد تبلورها بعد التسخين والمعالجة الحرارية.
السبب الرئيسي لحلقة البلورة الخشنة
1. تشوه البثق غير المتساوي
2. درجة حرارة المعالجة الحرارية مرتفعة للغاية ووقت التثبيت طويل للغاية، مما يؤدي إلى نمو الحبيبات؛
3. التركيب الكيميائي للذهب غير معقول؛
4. تحتوي سبائك التقوية العامة القابلة للمعالجة الحرارية على حلقات خشنة الحبيبات بعد المعالجة الحرارية، وخاصة الأشكال والقضبان من سبائك 6a02 و2a50 وغيرها من السبائك التي تعاني من هذه المشكلة بشكل خطير، والتي لا يمكن التخلص منها ولا يمكن التحكم فيها إلا ضمن نطاق معين؛
5. يكون تشوه البثق صغيرًا أو يكون التشوه غير كافٍ، أو في نطاق التشوه الحرج، ومن السهل إنتاج حلقة بلورية خشنة.
طريقة الوقاية
1. الجدار الداخلي لأسطوانة البثق أملس ونظيف، مما يشكل غلافًا كاملاً من الألومنيوم لتقليل الاحتكاك أثناء عملية البثق؛
2. يجب أن يكون التشوه كاملاً وموحداً قدر الإمكان، ويجب التحكم بشكل معقول في معايير العملية مثل درجة الحرارة والسرعة؛
3. تجنب أن تكون درجة حرارة معالجة المحلول مرتفعة للغاية أو أن يكون وقت الانتظار طويلاً للغاية؛
4. البثق باستخدام قالب مسامي؛
5. البثق بطريقة البثق العكسي وطريقة البثق الثابت؛
6. تم إنتاجه بطريقة المعالجة بالمحلول - السحب - التقادم؛
7. اضبط التركيبة الإجمالية للذهب وزد عنصر تثبيط إعادة التبلور؛
8. استخدم عملية البثق بدرجة حرارة أعلى؛
9. بعض سبائك السبائك لا يتم تجانسها، وتكون حلقة الحبيبات الخشنة ضحلة أثناء عملية البثق.
III، متعدد الطبقات
هذا عيب انفصال الطبقات يتشكل عندما يكون تدفق المعدن منتظمًا نسبيًا، ويتدفق سطح السبيكة إلى المنتج على طول السطح الفاصل بين القالب والمنطقة المرنة الأمامية. في عينة الاختبار ذات التكبير المنخفض، يظهر وجود عيب في طبقات مختلفة عند حافة المقطع العرضي.
السبب الرئيسي للتفاوت الطبقي
1. يوجد غبار على سطح السبيكة أو تحتوي السبيكة على تجمعات كبيرة منفصلة بدلاً من جلد السيارة، أو أورام معدنية، وما إلى ذلك، والتي يسهل تشكيلها على شكل طبقات؛
2. توجد نتوءات على سطح الخامة أو أوساخ مثل بقع الزيت ونشارة الخشب وما إلى ذلك، والتي لم يتم تنظيفها قبل عملية البثق؛
3. موضع فتحة القالب غير معقول، قريب من حافة أسطوانة البثق؛
4. أداة البثق بالية بشدة أو يوجد أوساخ في جلبة أسطوانة البثق، والتي لا يمكن تنظيفها واستبدالها في الوقت المناسب؛
5. فرق قطر وسادة البثق كبير جدًا؛
6. درجة حرارة أسطوانة البثق أعلى بكثير من درجة حرارة السبيكة.
طريقة الوقاية
1. تصميم معقول للقوالب، والفحص في الوقت المناسب واستبدال الأدوات غير المؤهلة؛
2. لا يتم تركيب السبائك غير المطابقة للمواصفات في الفرن؛
3. بعد قطع المادة المتبقية، يجب تنظيفها دون أن تلتصق بزيت التشحيم؛
4. حافظ على بطانة أسطوانة البثق سليمة، أو نظف البطانة في الوقت المناسب باستخدام حشية.
رابعاً: اللحام الرديء
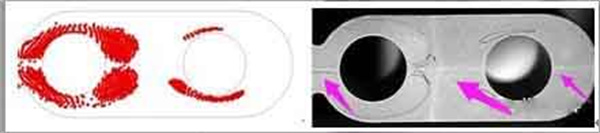
تُسمى ظاهرة انفصال اللحام أو اللحام غير الكامل للمنتج المجوف الذي يتم بثقه بواسطة القالب المنقسم عند اللحام باللحام الضعيف.
السبب الرئيسي لضعف اللحام
1. معامل البثق صغير، ودرجة حرارة البثق منخفضة، وسرعة البثق سريعة؛
2. الصوف المستخدم في عملية البثق أو الأدوات غير نظيفة؛
3. ادهن القالب بالزيت؛
4. تصميم القالب غير المناسب، ضغط هيدروستاتيكي غير كافٍ أو غير متوازن، تصميم غير معقول لفتحات التحويل؛
5. توجد بقعة زيت على سطح السبيكة.
طريقة الوقاية
1. قم بزيادة معامل البثق ودرجة حرارة البثق وسرعة البثق بشكل صحيح؛
2. تصميم وتصنيع القوالب بشكل معقول؛
3. لا يتم تزييت أسطوانة البثق وحشية البثق ولا يتم الحفاظ عليهما نظيفين؛
4. استخدم سبائك ذات أسطح نظيفة.
خامساً: تشققات البثق
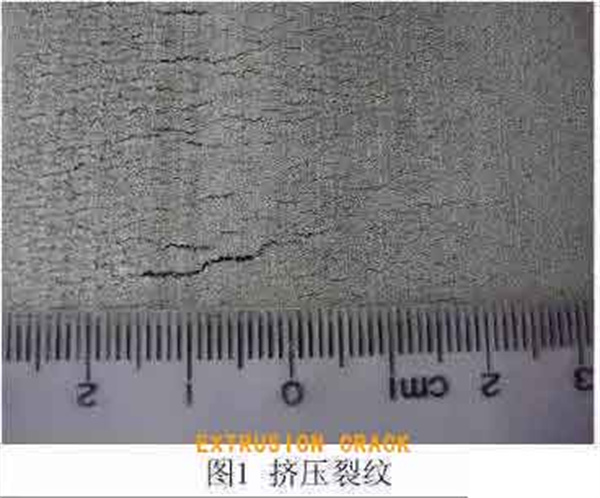
هذا عبارة عن شق صغير مقوس الشكل على حافة عينة الاختبار العرضية للمنتج المبثوق، وتشققات دورية بزاوية معينة على طول اتجاهه الطولي، وهي مخفية تحت الطبقة الخارجية في الحالات الخفيفة، وتشققات مسننة في الطبقة الخارجية في الحالات الشديدة، مما يُلحق ضررًا بالغًا بتماسك المعدن. تتشكل شقوق البثق عندما يتمزق سطح المعدن بفعل إجهاد الشد الدوري المفرط لجدار القالب أثناء عملية البثق.
السبب الرئيسي لتشققات البثق
1. سرعة البثق سريعة جداً؛
2. درجة حرارة البثق مرتفعة للغاية؛
3. سرعة البثق تتقلب كثيراً؛
4. درجة حرارة الصوف المبثوق مرتفعة للغاية؛
5. عند بثق القالب المسامي، يكون ترتيب القالب قريبًا جدًا من المركز، مما يؤدي إلى عدم كفاية إمدادات المعدن المركزية، وبالتالي يكون الفرق بين معدل التدفق المركزي ومعدل التدفق عند الحافة كبيرًا جدًا؛
6. عملية التلدين لتجانس السبيكة ليست جيدة.
طريقة الوقاية
1. تطبيق مواصفات التسخين والبثق المختلفة بدقة؛
2. الفحص المتكرر للأجهزة والمعدات لضمان التشغيل الطبيعي؛
3. قم بتعديل تصميم القالب ومعالجته بعناية، وخاصة تصميم جسر القالب وغرفة اللحام ونصف قطر الحافة، وما إلى ذلك، يجب أن يكون معقولاً؛
4. تقليل محتوى الصوديوم في سبائك الألومنيوم عالية المغنيسيوم؛
5. يتم تجانس السبيكة وتليينها لتحسين مرونتها وتجانسها.
سادساً: الفقاعات
يتم فصل المعدن السطحي المحلي بشكل مستمر أو متقطع عن المعدن الأساسي، ويظهر ذلك على شكل تجويف دائري مفرد أو شريطي الشكل، وهو عيب مرتفع يسمى فقاعة.
السبب الرئيسي للفقاعات
1. عند عملية البثق، تحتوي أسطوانة البثق ووسادة البثق على أوساخ مثل الرطوبة والزيت؛
2. بسبب تآكل أسطوانة البثق، يدخل الهواء الموجود بين الجزء المتآكل والسبيكة إلى سطح المعدن أثناء عملية البثق؛
3. يوجد رطوبة في مادة التشحيم؛
4. هيكل السبيكة نفسه به عيوب فضفاضة ومسامية؛
5. درجة حرارة المعالجة الحرارية مرتفعة للغاية، ووقت التثبيت طويل للغاية، ورطوبة الجو في الفرن مرتفعة؛
6. نسبة الهيدروجين في المنتج مرتفعة للغاية؛
7. درجة حرارة أسطوانة البثق ودرجة حرارة السبيكة مرتفعة للغاية.
طريقة الوقاية
1. يجب الحفاظ على أسطح الأدوات والسبائك نظيفة وناعمة وجافة؛
2. تصميم حجم مناسب لأسطوانة البثق وحشية البثق بشكل معقول، والتحقق من حجم الأداة بشكل متكرر، وإصلاح أسطوانة البثق في الوقت المناسب عند وجود انتفاخ كبير، ويجب ألا تكون حشية البثق خارج نطاق التفاوت المسموح به؛
3. تأكد من أن مادة التشحيم نظيفة وجافة؛
4. الالتزام الصارم بعملية تشغيل عملية البثق، والتفريغ في الوقت المناسب، والقطع بشكل صحيح، وعدم وضع الزيت، وإزالة المواد المتبقية تمامًا، والحفاظ على نظافة القوالب والقطع الخام وعدم تلوثها.
سابعاً: التقشير
هذه هي ظاهرة الانفصال الموضعي بين المعدن الخارجي والمعدن الأساسي لمنتج بثق سبائك الألومنيوم.
السبب الرئيسي للتقشر
1. عند استبدال السبيكة وبثقها، يلتصق الجدار الداخلي لأسطوانة البثق بالجلبة المتكونة من المعدن الأصلي، والتي لم يتم تنظيفها بشكل صحيح؛
2. أسطوانة البثق ووسادة البثق غير متطابقتين بشكل صحيح، والجدار الداخلي لأسطوانة البثق مبطن ببقايا معدنية محلية؛
3. يتم بثقه عن طريق تزييت أسطوانة البثق؛
4. يوجد معدن على فتحة القالب أو أن حزام العمل الخاص بالقالب طويل جدًا.
طريقة الوقاية
1. نظف أسطوانة البثق جيداً عند بثق السبيكة؛
2. تصميم حجم مناسب لأسطوانة البثق وحشية البثق بشكل معقول، والتحقق من حجم الأداة بشكل متكرر، ويجب ألا تكون حشية البثق خارج نطاق التفاوت المسموح به؛
3. نظف بقايا المعدن على القالب في الوقت المناسب.
ثامناً: الخدوش
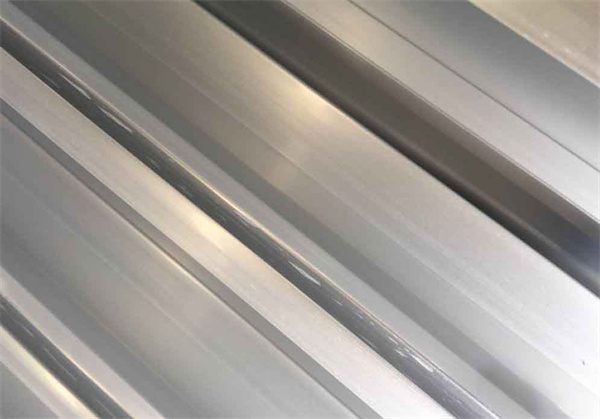
تُسمى الندوب الميكانيكية ذات الخطوط المفردة الناتجة عن الاحتكاك بين الأجسام الحادة وسطح المنتج أثناء الانزلاق النسبي بالخدوش.
السبب الرئيسي للخدوش
1. التجميع غير السليم للأدوات، والموجهات وطاولات العمل غير الملساء، والزوايا الحادة أو الأجسام الغريبة، وما إلى ذلك؛
2. توجد رقائق معدنية على حزام عمل القالب أو أن حزام عمل القالب تالف؛
3. يوجد رمل أو رقائق معدنية مكسورة في زيت التشحيم؛
4. التشغيل غير السليم أثناء النقل واستخدام أداة نثر غير مناسبة.
طريقة الوقاية
1. افحص وقم بتلميع حزام عمل القالب في الوقت المناسب؛
2. تحقق من قناة التدفق الخارج للمنتج، يجب أن تكون ناعمة، ويمكن تزييت مسار التوجيه بشكل صحيح؛
3. منع الاحتكاك الميكانيكي والخدش أثناء التعامل.
تاسعاً: المطبات
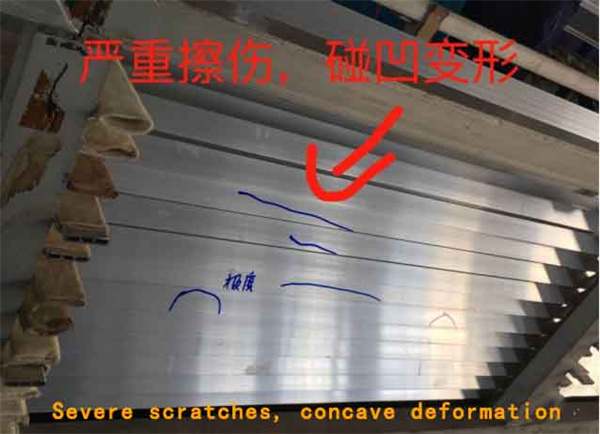
تُسمى الندوب التي تتشكل على سطح المنتجات أو المنتجات التي تصطدم بأشياء أخرى بإصابات الصدمات.
السبب الرئيسي للنتوءات
1. تصميم طاولة العمل ورفوف المواد غير معقول؛
2. الحماية المعدنية غير المناسبة لسلال المواد، ورفوف المواد، وما إلى ذلك؛
3. لا تتعامل معه بحذر أثناء التشغيل.
طريقة الوقاية
1. تشغيل دقيق، تعامل بحرص؛
2. قم بصقل الزوايا الحادة، وقم بتغطية السلة والرف بمواد داعمة ومواد ناعمة.
X. خدوش
تُسمى الندوب الموزعة في حزم على سطح المنتج والناتجة عن الانزلاق النسبي أو الإزاحة بعد أن يتلامس سطح المنتج المبثوق مع حواف أو أسطح أشياء أخرى بالخدوش.
السبب الرئيسي للخدوش
1. القالب بالٍ للغاية؛
2. بسبب ارتفاع درجة حرارة السبيكة، تلتصق فتحة القالب بالألمنيوم أو يتلف حزام عمل فتحة القالب؛
3. تتساقط الأوساخ مثل الجرافيت والزيت في أسطوانة البثق؛
4. تتحرك المنتجات مع بعضها البعض، مما يؤدي إلى خدش السطح وعدم انتظام تدفق البثق، مما يتسبب في عدم تدفق المنتجات في خط مستقيم، مما يؤدي إلى حدوث خدوش بين المادة ومسار التوجيه وطاولة العمل.
طريقة الوقاية
1. فحص واستبدال القوالب غير المطابقة للمواصفات في الوقت المناسب؛
2. التحكم في درجة حرارة تسخين الصوف؛
3. تأكد من أن سطح أسطوانة البثق والصوف نظيف وجاف؛
4. التحكم في سرعة البثق لضمان سرعة موحدة.
الحادي عشر. علامات القالب
هذا أثر لعدم انتظام طولي على سطح المنتج المبثوق، وجميع المنتجات المبثوقة تحتوي على علامات القالب بدرجات متفاوتة.
السبب الرئيسي لعلامات العفن
السبب الرئيسي: لا يمكن لحزام العمل في القالب أن يحقق نعومة مطلقة.
طريقة الوقاية
1. تأكد من أن سطح حزام العمل الخاص بالقالب نظيف وناعم وخالٍ من الحواف الحادة؛
2. معالجة نتريد معقولة لضمان صلابة سطح عالية؛
3. إصلاح العفن بشكل صحيح؛
4. يجب تصميم حزام العمل بشكل معقول، ويجب ألا يكون حزام العمل طويلاً جداً.
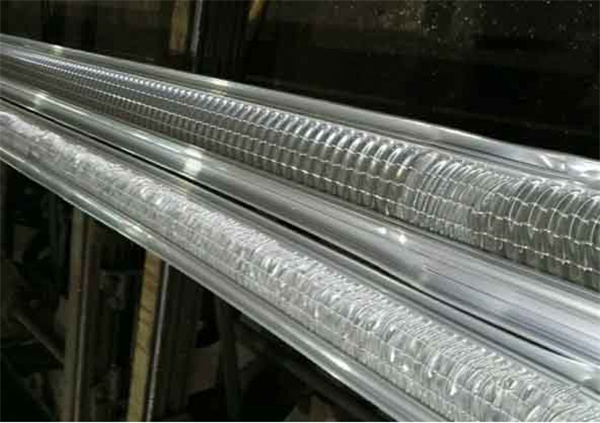
الثاني عشر. لف، ثني، تمويج
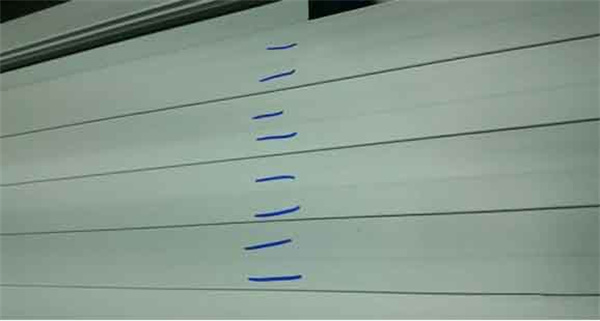
تُسمى الظاهرة التي ينحرف فيها المقطع العرضي للمنتج المبثوق بزاوية في الاتجاه الطولي بالالتواء. أما ظاهرة انحناء المنتج في الاتجاه الطولي أو عدم استقامة شكل السكين فتُسمى بالانحناء. وتُسمى ظاهرة التموج المستمر التي تحدث في الاتجاه الطولي للمنتج بالموجة.
الأسباب الرئيسية للالتواء والانحناء والأمواج
1. تصميم وترتيب فتحات القالب ليس جيدًا، أو أن توزيع حجم حزام العمل غير معقول؛
2. ضعف دقة تصنيع ثقوب القوالب؛
3. لم يتم تثبيت الدليل المناسب؛
4. إصلاح العفن بشكل غير صحيح؛
5. درجة حرارة وسرعة البثق غير المناسبة؛
6. لا يتم فرد المنتج مسبقًا قبل معالجة المحلول؛
7. التبريد غير المتساوي أثناء المعالجة الحرارية عبر الإنترنت.
طريقة الوقاية
1. مستوى عالٍ من تصميم وتصنيع القوالب؛
2. قم بتركيب دليل مناسب، وجهاز جر، وجهاز بثق؛
3. استخدم التشحيم الموضعي، وإصلاح القالب، والتحويل، أو قم بتغيير تصميم فتحة التحويلة لضبط معدل تدفق المعدن؛
4. اضبط درجة حرارة وسرعة البثق بشكل معقول لجعل التشوه أكثر تجانسًا؛
5. خفض درجة حرارة معالجة المحلول بشكل مناسب أو زيادة درجة حرارة الماء لمعالجة المحلول؛
6. ضمان التبريد الموحد أثناء عملية التبريد السريع عبر الإنترنت.
الثالث عشر. منعطف حاد
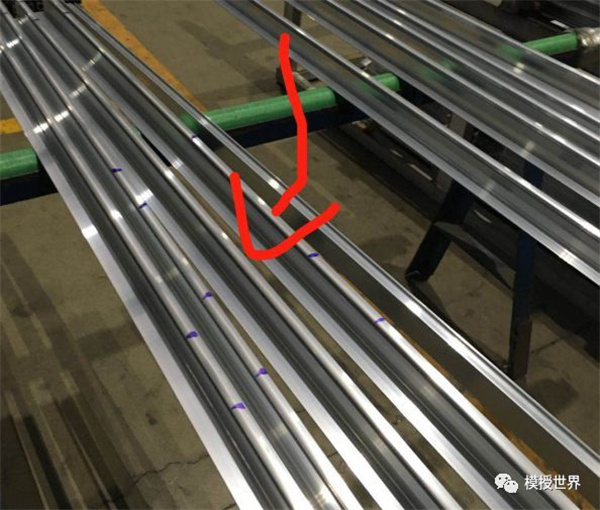
يُطلق على الانحناء المفاجئ لمنتج مبثوق في مكان ما في اتجاه الطول اسم الانحناء الصلب.
السبب الرئيسي للانحناء الشديد
1. سرعة بثق غير منتظمة، تغيير مفاجئ من سرعة منخفضة إلى سرعة عالية، أو تغيير مفاجئ من سرعة عالية إلى سرعة منخفضة، وتوقف مفاجئ؛
2. قم بتحريك المنتج بشكل ثابت أثناء عملية البثق؛
3. سطح عمل جهاز البثق غير مستوٍ.
طريقة الوقاية
1. لا تتوقف بشكل عشوائي أو تغير سرعة البثق فجأة؛
2. لا تحرك الملف الشخصي فجأة باليد؛
3. تأكد من أن طاولة التفريغ مسطحة وأن طاولة بكرة التفريغ ناعمة وخالية من المواد الغريبة وأن المنتج المدمج غير مسدود.
الرابع عشر. نودلز القنب
هذا هو عيب السطح للمنتج المبثوق، مما يعني أن سطح المنتج عبارة عن رقائق مستمرة، وخدوش موضعية، وحفر، وحبيبات معدنية، وما إلى ذلك مع عدم انتظام طفيف.
السبب الرئيسي لظهور البثور
1. صلابة القالب غير كافية أو أن الصلابة غير متساوية؛
2. درجة حرارة البثق مرتفعة للغاية؛
3. سرعة البثق سريعة جداً؛
4. حزام العمل الخاص بالقالب طويل جدًا أو خشن أو عالق به معدن؛
5. الصوف المبثوق طويل جدًا.
طريقة الوقاية
1. تحسين صلابة وتجانس صلابة حزام العمل في القالب؛
2. قم بتسخين أسطوانة البثق والسبائك وفقًا للوائح، واستخدم سرعة البثق المناسبة؛
3. تصميم القالب بشكل معقول، وتقليل خشونة سطح حزام العمل، وتعزيز فحص السطح وإصلاحه وتلميعه؛
4. استخدم طولاً مناسباً للسبائك.
الخامس عشر. ضغط المعادن
أثناء عملية البثق، يتم ضغط رقائق المعدن في سطح المنتج، وهو ما يسمى بالضغط المعدني.
الأسباب الرئيسية لدخول المعادن:
1. أطراف الصوف معيبة؛
2. السطح الداخلي للصوف ملتصق به معدن أو يحتوي زيت التشحيم على بقايا معدنية وأوساخ أخرى؛
3. لم يتم تنظيف أسطوانة البثق، وهناك بقايا معدنية أخرى؛
4. يتم غمر السبيكة في أجسام معدنية غريبة أخرى؛
5. يوجد شوائب خبث في الصوف.
طريقة الوقاية
1. قم بإزالة الأشواك الموجودة على الصوف؛
2. تأكد من أن سطح الصوف وزيت التشحيم نظيفان وجافان؛
3. تنظيف بقايا المعدن في القالب وأسطوانة البثق؛
4. اختر صوفًا عالي الجودة.
السادس عشر. الضغط غير المعدني
تُضغط مواد غريبة، مثل مسحوق الحجر الأسود، على السطحين الداخلي والخارجي للمنتج المبثوق، وهو ما يُعرف بالانضغاط غير المعدني. بعد إزالة هذه المواد الغريبة، يظهر على السطح الداخلي للمنتج انخفاضات بأحجام مختلفة، مما يُخلّ بتجانس سطحه.
السبب الرئيسي للتداخل غير المعدني
1. حجم جزيئات الجرافيت خشن أو متكتل، ويحتوي على رطوبة أو زيت، والتحريك غير منتظم؛
2. نقطة اشتعال زيت الأسطوانة منخفضة؛
3. نسبة زيت الأسطوانة والجرافيت غير مناسبة، وهناك كمية كبيرة جدًا من الجرافيت.
طريقة الوقاية
1. استخدم الجرافيت المؤهل واحرص على إبقائه جافًا؛
2. قم بتصفية واستخدام زيت التشحيم المؤهل؛
3. التحكم في نسبة زيت التشحيم والجرافيت.
السابع عشر. تآكل السطح
في المنتجات المبثوقة التي لم تخضع لمعالجة سطحية، يتسبب التفاعل الكيميائي أو الكهروكيميائي مع الوسط الخارجي في حدوث عيب ناتج عن تلف موضعي في السطح، يُعرف بالتآكل السطحي. يفقد سطح المنتج المتآكل بريقه المعدني، وفي الحالات الشديدة، تتكون عليه رواسب تآكل رمادية بيضاء.
السبب الرئيسي لتآكل السطح
1. يتعرض المنتج لوسائط أكالة مثل الماء والحمض والقلويات والملح وما إلى ذلك أثناء الإنتاج والتخزين والنقل، أو يتم تخزينه في جو رطب لفترة طويلة؛
2. نسبة تركيب السبيكة غير المناسبة؛
طريقة الوقاية
1. حافظ على سطح المنتج وبيئة الإنتاج والتخزين نظيفة وجافة؛
2. التحكم في محتوى العناصر في السبيكة.
18. قشر البرتقال
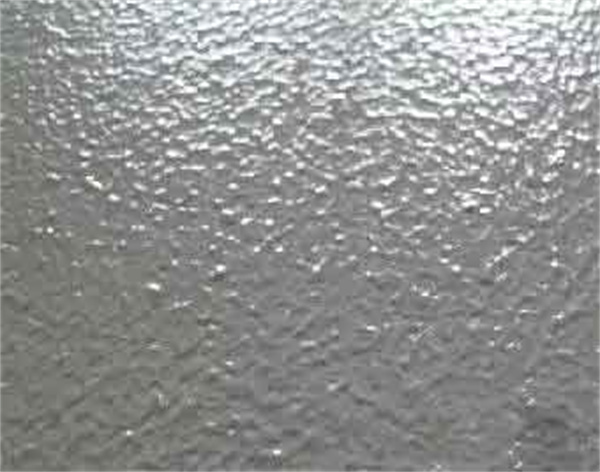
يُظهر سطح المنتج المُشكّل بالبثق تجاعيد غير منتظمة تُشبه قشر البرتقال، وتُعرف أيضاً بالتجاعيد السطحية. وينتج ذلك عن خشونة الحبيبات المستخدمة أثناء عملية البثق. فكلما زادت خشونة الحبيبات، زادت وضوح التجاعيد.
السبب الرئيسي لظهور قشر البرتقال
1. بنية السبيكة غير منتظمة ومعالجة التجانس غير كافية؛
2. ظروف البثق غير معقولة، وحبيبات المنتجات النهائية خشنة؛
3. مقدار التمديد والتمديد كبير جدًا.
طريقة الوقاية
1. التحكم بشكل معقول في عملية التجانس؛
2. يجب أن يكون التشوه منتظمًا قدر الإمكان (التحكم في درجة حرارة البثق، والسرعة، وما إلى ذلك).
3. تحكم في مقدار تصحيح الشد بحيث لا يكون كبيرًا جدًا.
التاسع عشر. غير متكافئ
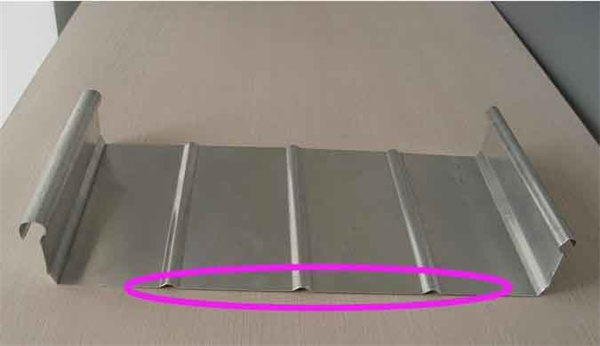
بعد عملية البثق، تظهر المنطقة التي يتغير فيها سُمك المنتج على السطح مقعرة أو محدبة. وعادةً ما لا يمكن ملاحظتها بالعين المجردة. بعد معالجة السطح، تظهر ظلال دقيقة أو ظلال تشبه ظلال العظام.
السبب الرئيسي لعدم التساوي
1. حزام تشغيل القالب غير مصمم بشكل صحيح، وإصلاح القالب غير موجود؛
2. حجم فتحة التحويلة أو الحجرة المسبقة غير مناسب، وقوة السحب أو توسيع المقطع العرضي في المنطقة العرضية تسبب تغييرًا طفيفًا في المستوى؛
3. عملية التبريد غير متساوية، وسرعة تبريد الجزء ذي الجدران السميكة أو الجزء المتقاطع بطيئة، مما يؤدي إلى درجات متفاوتة من الانكماش والتشوه في المستوى أثناء عملية التبريد؛
4. بسبب الاختلاف الكبير في السماكة، يزداد الفرق بين الجزء ذي الجدران السميكة أو منطقة الانتقال التنظيمية والأجزاء الأخرى من التنظيم.
طريقة الوقاية
1. تحسين مستوى تصميم القوالب وتصنيعها وإصلاحها؛
2. ضمان سرعة تبريد موحدة.
XX. نمط الاهتزاز
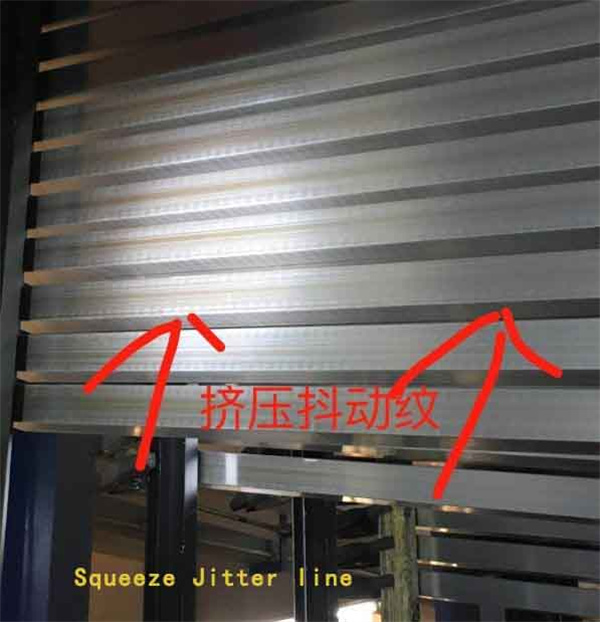
هذا عيبٌ دوريٌّ على شكل خطوطٍ عرضيةٍ على سطح المنتج المبثوق. يتميز بوجود خطوطٍ أفقيةٍ متصلةٍ دوريًا على سطح المنتج، ويتوافق منحنى الخطوط مع شكل حزام العمل في القالب، وفي الحالات الشديدة، يكون الملمس خشنًا بشكلٍ واضح.
السبب الرئيسي للاهتزاز
1. يتحرك عمود البثق للأمام ويهتز لأسباب تتعلق بالمعدات، مما يتسبب في اهتزاز المعدن عند تدفقه خارج الفتحة؛
2. يهتز المعدن عندما يتدفق خارج فتحة القالب بسبب القالب؛
3. وسادة دعم القالب غير مناسبة، وصلابة القالب ليست جيدة، ويحدث الاهتزاز عندما تتقلب قوة البثق.
طريقة الوقاية
1. استخدم قوالب مؤهلة؛
2. يجب استخدام وسادات الدعم المناسبة عند تركيب القالب؛
3. اضبط المعدات.
XXI، مختلط
السبب الرئيسي للشوائب
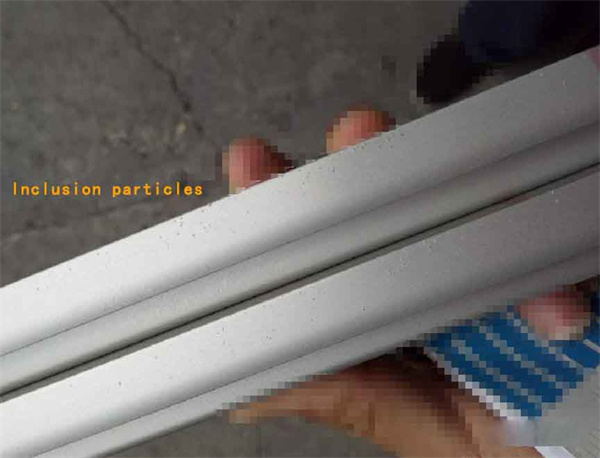
بما أن كتلة الشوائب تحتوي على شوائب معدنية أو غير معدنية، فلم يتم العثور عليها في العملية السابقة، وبقيت على سطح المنتج أو داخله بعد عملية البثق.
طريقة الوقاية
تعزيز فحص البليت (بما في ذلك الفحص بالموجات فوق الصوتية) لمنع دخول البليت الذي يحتوي على شوائب معدنية أو غير معدنية إلى عملية البثق.
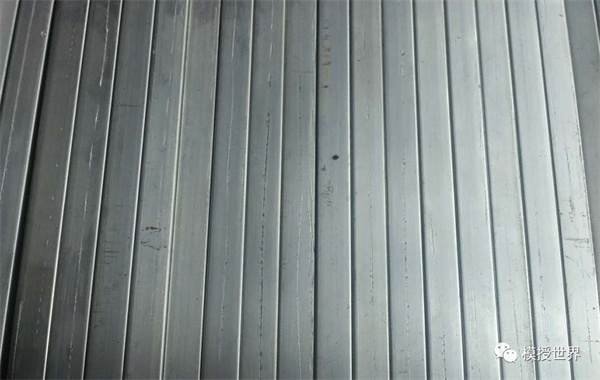
XXII، العلامات المائية
تُسمى علامات خط الماء غير المنتظمة ذات اللون الأبيض الفاتح أو الأسود الفاتح على سطح المنتج بعلامات الماء.
السبب الرئيسي لظهور علامات الماء
1. لا يجف المنتج جيداً بعد التنظيف، وتبقى رطوبة متبقية على سطحه؛
2. لم يتم تنظيف الرطوبة المتبقية على سطح المنتج بسبب المطر وأسباب أخرى في الوقت المناسب؛
3. يحتوي وقود فرن التقادم على الماء، ويتكثف الماء على سطح المنتج أثناء تبريد المنتج بعد التقادم؛
4. وقود الفرن القديم ليس نظيفًا، وسطح المنتج متآكل بسبب ثاني أكسيد الكبريت بعد الاحتراق أو ملوث بالغبار؛
5. وسط التبريد ملوث.
طريقة الوقاية
1. حافظ على سطح المنتج جافًا ونظيفًا؛
2. التحكم في نسبة الرطوبة ونظافة شحنة التقادم؛
3. تعزيز إدارة وسيط التبريد.
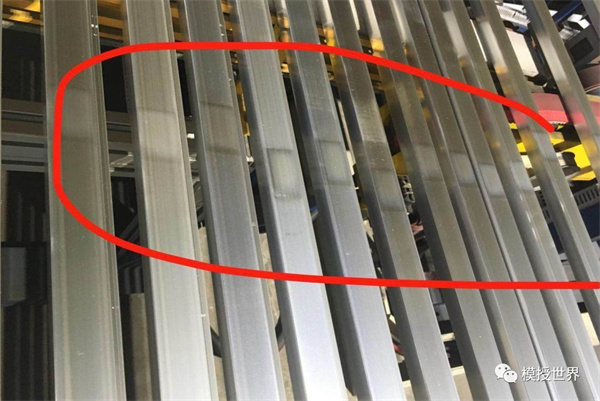
الثالث والعشرون. الفجوة
يتم وضع المسطرة أفقيًا فوق مستوى معين من المنتج المبثوق، وهناك فجوة معينة بين المسطرة والسطح، والتي تسمى فجوة.
السبب الرئيسي للفجوة
تدفق المعدن غير المنتظم أثناء عملية البثق أو عمليات التشطيب والتسوية غير السليمة.
طريقة الوقاية
تصميم وتصنيع القوالب بشكل معقول، وتعزيز إصلاح القوالب، والتحكم في درجة حرارة البثق وسرعة البثق وفقًا للوائح الصارمة.
XXIV، سماكة الجدار غير المتساوية
تتميز المنتجات المبثوقة من نفس الحجم بجدران رقيقة أو سميكة في نفس المقطع أو الاتجاه الطولي، وتسمى هذه الظاهرة بسماكة الجدار غير المتساوية.
السبب الرئيسي لعدم انتظام سمك الجدار
1. تصميم القالب غير معقول، أو أن تجميع الأداة والقالب غير مناسب؛
2. لا تقع أسطوانة البثق وإبرة البثق على نفس الخط المركزي، مما يؤدي إلى تكوين اللامركزية؛
3. بطانة أسطوانة البثق متآكلة للغاية، ولا يمكن تثبيت القالب بإحكام، مما يؤدي إلى عدم التمركز؛
4. لا يمكن التخلص من عدم انتظام سمك جدار سبيكة الخام نفسها بعد عمليتي البثق الأولى والثانية. كما أن عدم انتظام سمك جدار الصوف بعد البثق لا يُزال بعد الدرفلة والتمديد؛
5. يتم وضع زيت التشحيم بشكل غير متساوٍ، مما يجعل تدفق المعدن غير متساوٍ.
طريقة الوقاية
1. تحسين تصميم وتصنيع الأدوات والقوالب، وتجميعها وضبطها بشكل منطقي؛
2. اضبط مركز جهاز البثق وقالب البثق؛
3. اختيار القوالب الفارغة المؤهلة؛
4. التحكم المعقول في درجة حرارة البثق وسرعة البثق ومعايير العملية الأخرى.
XXV. توسيع الفم
يُطلق على العيب الذي يكون فيه جانبا منتجات المقطع المبثوق مثل الأخدود والشكل I مائلين للخارج اسم التوهج، ويُطلق على العيب الذي يكون فيه الجانبان مائلين للداخل اسم الفتح المتوازي.
الأسباب الرئيسية للتوسع (التوحيد)
1. معدل تدفق المعدن في "الساقين" (أو "ساق" واحدة) للحوض أو ما شابه ذلك من مقاطع الحوض أو المقاطع على شكل حرف I غير متساوٍ؛
2. معدل تدفق حزام العمل على جانبي اللوحة السفلية للأخدود غير متساوٍ؛
3. آلة فرد الشعر غير المناسبة؛
4. بعد خروج المنتج من فتحة القالب، يتم تبريد المعالجة بالمحلول عبر الإنترنت بشكل غير متساوٍ.
طريقة الوقاية
1. التحكم بدقة في سرعة البثق ودرجة حرارة البثق؛
2. ضمان تجانس التبريد؛
3. تصميم وتصنيع القوالب بشكل صحيح؛
4. التحكم بدقة في درجة حرارة وسرعة البثق، وتركيب الأداة والقالب بشكل صحيح.
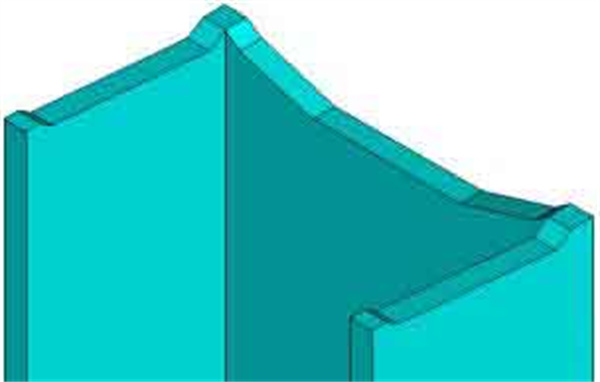
السادس والعشرون. علامات التمليس
تُسمى الخطوط الحلزونية التي تنتج عند تقويم الأسطوانة العلوية للمنتج المبثوق بعلامات التقويم، ولا يمكن تجنب علامات التقويم لأي منتج يتم تقويمه بواسطة الأسطوانة العلوية.
السبب الرئيسي لعلامات التمليس
1. توجد حواف على سطح أسطوانة التمليس؛
2. انحناء المنتج كبير جدًا؛
3. ضغط كبير جداً؛
4. زاوية أسطوانة التمليس كبيرة جدًا
5. المنتج ذو شكل بيضاوي كبير.
طريقة الوقاية
اتخذ التدابير المناسبة للتكيف وفقًا للسبب.
XXVII. علامات التوقف، والانطباعات الفورية، وعلامات العض
إيقاف عملية البثق أثناء عملية البثق لإنتاج خطوط على سطح المنتج وعمودية على اتجاه البثق، وتسمى علامات التوقف؛ خطوط أو شرائط على سطح المنتج وعمودية على اتجاه البثق أثناء عملية البثق، وتُعرف باسم علامات العض أو الانطباعات الفورية (المعروفة باسم "علامات ركن السيارات المزيفة").
أثناء عملية البثق، تنفصل الملحقات الملتصقة بثبات بسطح الحزام العامل وتلتصق بسطح المنتج المبثوق لتشكيل أنماط. تُسمى الخطوط الأفقية التي تظهر على الحزام العامل عند توقف عملية البثق بعلامات التوقف، أما الخطوط التي تظهر أثناء عملية البثق فتُسمى آثار البثق الفوري أو علامات العض، وتُصدر صوتًا أثناء عملية البثق.
الأسباب الرئيسية لعلامات التوقف، والعلامات الفورية، وعلامات العض
1. درجة حرارة التسخين غير المتساوية للسبائك أو التغير المفاجئ في سرعة البثق والضغط؛
2. الأجزاء الرئيسية للقالب مصممة ومصنعة بشكل سيئ، أو أن التجميع غير متساوٍ وتوجد فجوات؛
3. توجد قوة خارجية عمودية على اتجاه البثق؛
4. لا يعمل جهاز البثق بسلاسة، وهناك ظاهرة الزحف.
طريقة الوقاية
1. درجة حرارة عالية، سرعة بطيئة، وبثق منتظم، تظل قوة البثق مستقرة؛
2. منع القوة الخارجية في اتجاه البثق الرأسي من التأثير على المنتج؛
3. تصميم معقول للأدوات والقوالب، والاختيار الصحيح لمواد القوالب، ومطابقة الحجم، والقوة والصلابة.
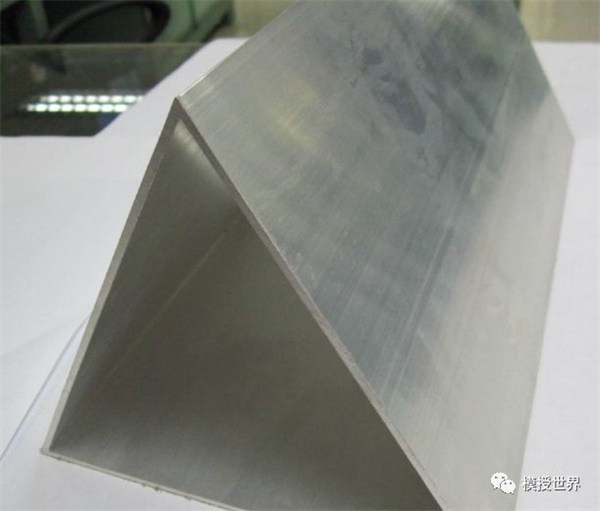
28. خدوش على السطح الداخلي
تُسمى الخدوش الموجودة على السطح الداخلي للمنتج المبثوق أثناء عملية البثق بخدوش السطح الداخلي.
السبب الرئيسي لتآكل السطح الداخلي
1. إبرة البثق عالقة بالمعدن؛
2. درجة حرارة إبرة البثق منخفضة؛
3. جودة سطح إبرة البثق رديئة وتوجد بها نتوءات؛
4. لا يتم التحكم بشكل جيد في درجة حرارة وسرعة البثق؛
5. نسبة غير مناسبة من مادة التشحيم المستخدمة في عملية البثق؛
طريقة الوقاية
1. زيادة درجة حرارة أسطوانة البثق وإبرة البثق، والتحكم في درجة حرارة البثق وسرعة البثق؛
2. تعزيز ترشيح زيت التشحيم، وفحص أو استبدال الزيت المستعمل بشكل متكرر، وتطبيق الزيت بالتساوي وبشكل مناسب؛
3. حافظ على سطح الصوف نظيفًا؛
4. استبدل القوالب وإبر البثق غير المطابقة للمواصفات في الوقت المناسب، وحافظ على سطح قوالب البثق نظيفًا وناعمًا.
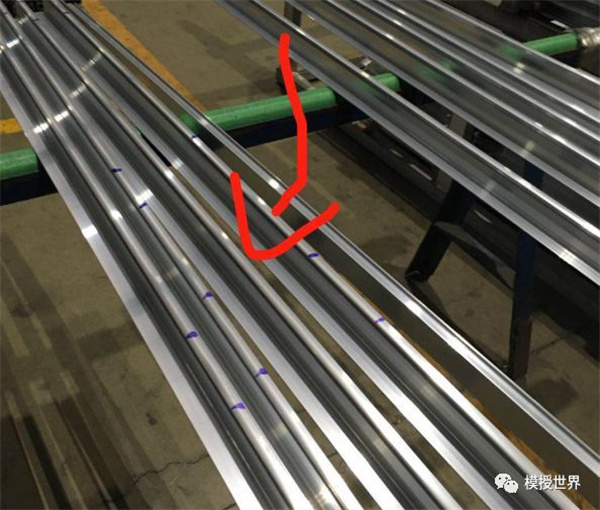
XXX. عوامل أخرى
باختصار، بعد المعالجة الشاملة، يمكن القضاء بشكل فعال على 30 نوعًا من عيوب منتجات بثق سبائك الألومنيوم المذكورة أعلاه، مما ينتج عنه جودة عالية وإنتاجية عالية وعمر طويل وسطح منتج جميل، مما يخلق علامة تجارية ويجلب الحيوية والازدهار للمؤسسة، ويحقق فوائد تقنية واقتصادية كبيرة.
XXX. عوامل أخرى
باختصار، بعد المعالجة الشاملة، يمكن القضاء بشكل فعال على 30 نوعًا من عيوب منتجات بثق سبائك الألومنيوم المذكورة أعلاه، مما ينتج عنه جودة عالية وإنتاجية عالية وعمر طويل وسطح منتج جميل، مما يخلق علامة تجارية ويجلب الحيوية والازدهار للمؤسسة، ويحقق فوائد تقنية واقتصادية كبيرة.
تاريخ النشر: 14 أغسطس 2022